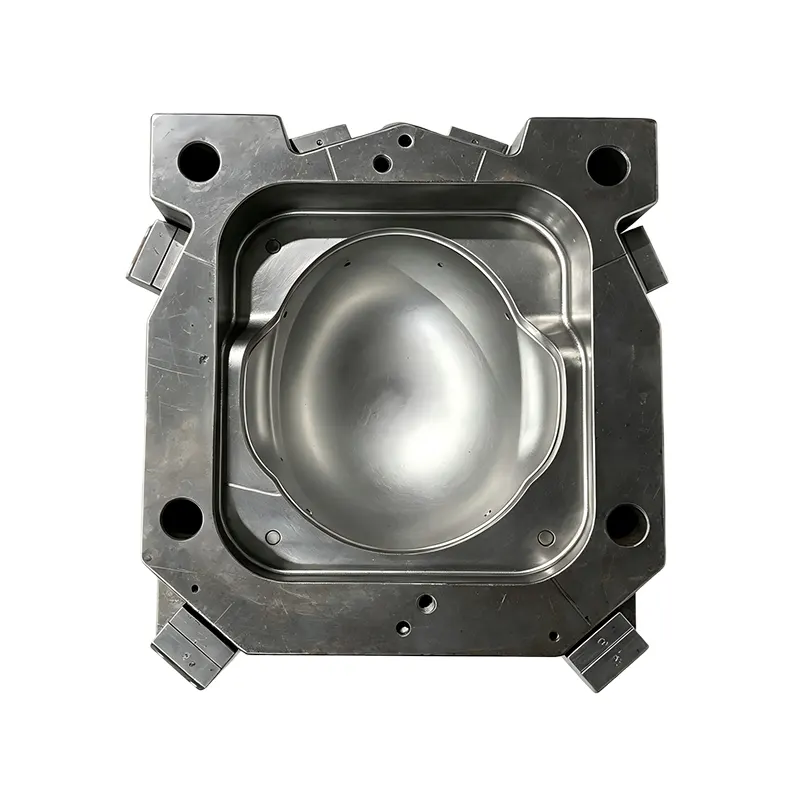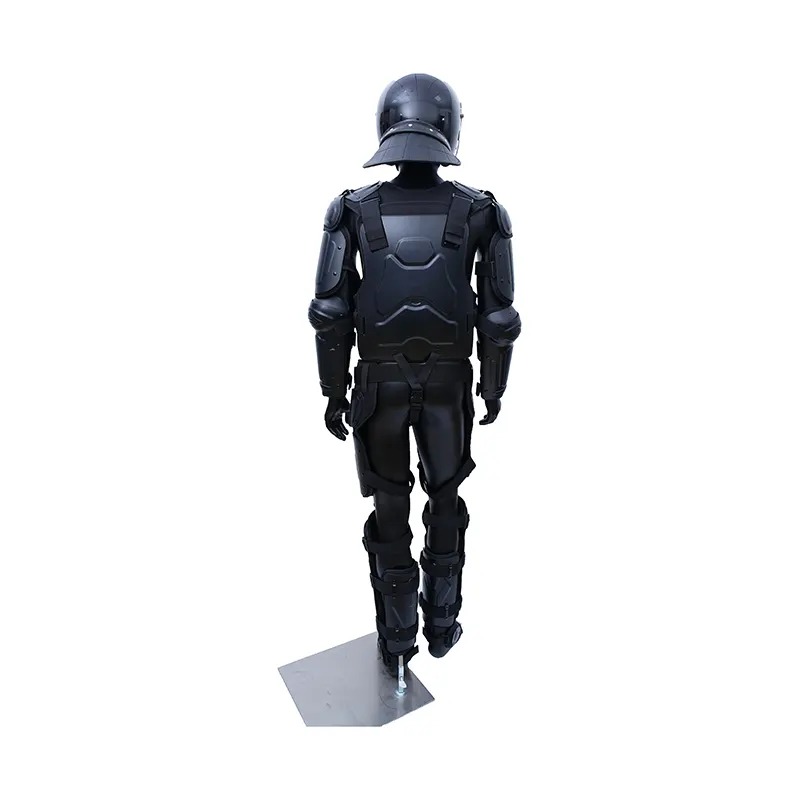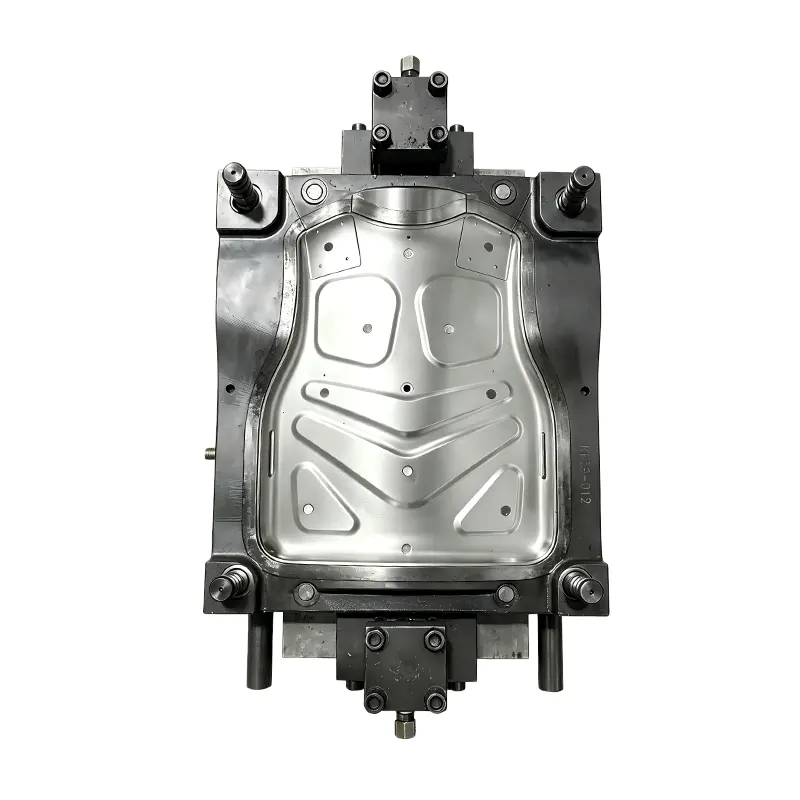


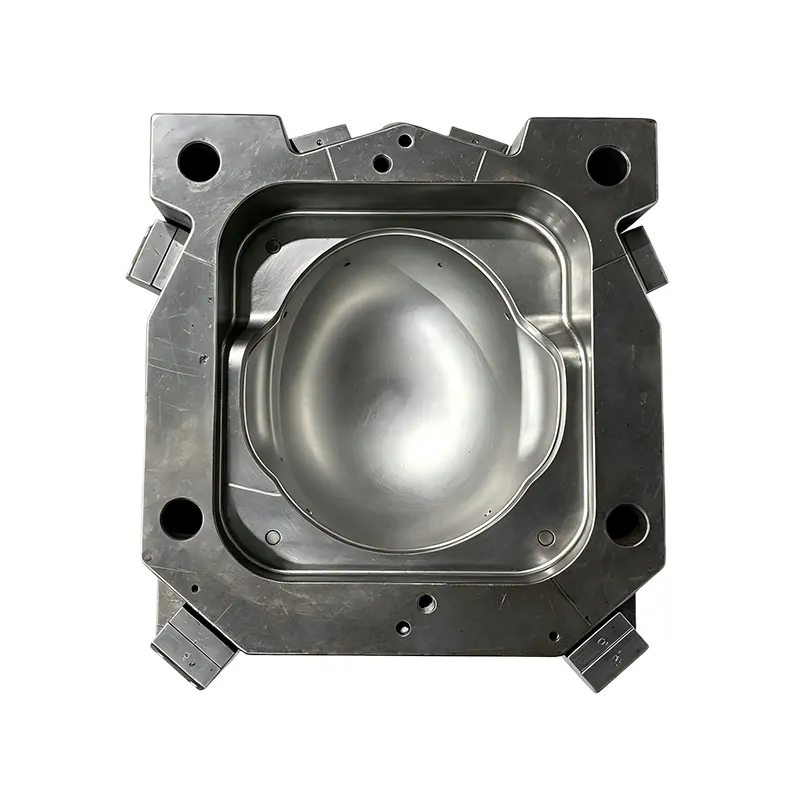
Galaxybiztosítja aPC ABS Anti Riot sisak befecskendező formaolyan gyártók számára, akik megismételhető héjméreteket, ellenőrzött felületminőséget és megbízható szerszámokat keresnek a fröccsöntési gyártáshoz. Ez a PC és PC+ABS anyagokhoz tervezett sisakforma egyesíti az együreges integrált szerkezetet, az előedzett formaacélt, a precíziós megmunkálást és a finom üreges polírozást, hogy támogassa a stabil gyártást és a hosszú távú szerszámteljesítményt.
A védősisak héjának meg kell őriznie állandó formáját és felületét az ismételt fröccsöntési ciklusok során. Az öntőforma ezért kritikus szerepet játszik a méretpontosság, a felület megjelenése, a formázási teljesítmény és a gyártási stabilitás meghatározásában. APC ABS Anti Riot sisak befecskendező formaegy üreges integrált homorú betétszerkezet köré van kialakítva. Ürege P20 és 718H előedzett formaacélt használ, míg a formaalap 45# szénacélból készül. Az Ra 0,8-as polírozott üreges felület simább öntött felületet biztosít, míg a 300 000–500 000 lövés elméleti szerszámélettartam referenciaként szolgál a nagy volumenű gyártás tervezéséhez.
Tartalomjegyzék
- Milyen szerepet játszik a fröccsöntő forma a sisakgyártásban?
- Hogyan készül a sisak fröccsöntő forma?
- Miért használnak P20 és 718H öntőacélt?
- Miért megfelelőek a PC és a PC+ABS anyagok?
- Hogyan hat az üreges polírozás az öntött termékre?
- Hogyan támogatja a forma az ismételt gyártást?
- Milyen minőségi tényezőket kell értékelniük a gyártóknak?
- Mit kell megerősítenie a vásárlóknak rendelés előtt?
- Gyakran Ismételt Kérdések
- Végső megfontolások
Milyen szerepet játszik a fröccsöntő forma a sisakgyártásban?
A fröccsöntés megismételhető gyártási folyamat, de az ismételhetőség nagymértékben függ a termék geometriájának meghatározásához használt szerszámoktól. A tömegoszlatás elleni sisakhéj esetében az öntőforma határozza meg a külső kontúrt, a jellemzők közötti méretkapcsolatot, a felületi textúrát és azokat a feltételeket, amelyek mellett az öntött rész kioldható az üregből.
Ha a szerszámokat pontosan gyártják, minden fröccsöntési ciklus ugyanabból az üreggeometriából indul ki. Ez szabályozottabb alapot teremt a sisakhéj egységes méretének megőrzéséhez a kötegelt gyártás során.
A dedikált sisak fröccsöntő öntőforma csökkentheti az ismételt kézi beállítások szükségességét is. Miután a szerszámozást a kiválasztott műgyanta- és fröccsöntőgéppel hitelesítették, a gyártók stabilabb gyártási folyamatot alakíthatnak ki a dokumentált fröccsöntési paraméterek körül.
A vásárlók számára ez azt jelenti, hogy a penészbeszerzés nem csak a vételárra koncentrálhat. Az acél kiválasztása, az üregek felépítése, a felületkezelés, a várható élettartam, a vizsgálati eljárások és a tervezett fröccsöntőgéppel való kompatibilitás egyaránt fontosak.
Hogyan készül a sisak fröccsöntő forma?
A forma elfogadja aegyüregű integrált homorú betétszerkezet. Ez a konfiguráció egy dedikált öntőüreget biztosít a sisakhéj számára, és lehetővé teszi az üreg geometriájának precíz megmunkálását a terméktervnek megfelelően.
Az együreges elrendezés különösen praktikus lehet, ha a termék viszonylag nagy, vagy ha a gyártó az üreg pontosságát és az ellenőrzött gyártási feltételeket részesíti előnyben a ciklusonkénti maximális alkatrész-kibocsátással szemben.
A fő szerszámkonfiguráció a következőképpen foglalható össze:
| Tétel | Specifikáció | Gyártási relevancia |
|---|---|---|
| Alkalmazás | A lázadásgátló sisak külső héja | Dedikált védősisak szerszámok |
| Üreg szerkezete | Együreges beépített homorú betét | Szabályozott héjgeometria |
| Üreg anyaga | P20 és 718H előedzett formaacél | Tartósság és méretstabilitás |
| Forma alap | 45# szénacél | Strukturális támogatás |
| Üreges felület | Ra 0,8 finom polírozás | Simább formált felület |
| Kompatibilis gyanta | PC és PC+ABS | Két általános műszaki-műanyag opciót támogat |
| Elméleti élet | 300 000-500 000 lövés | Hasznos referencia a gyártástervezéshez |
Miért használnak P20 és 718H öntőacélt?
A szerszámacél kiválasztása befolyásolja a szerszám teljesítményét ismételt fröccsöntési körülmények között. Az üreg ki van téve mechanikai nyomásnak, hőváltozásoknak, képlékeny áramlásnak, valamint ismételt nyitási és zárási ciklusoknak. Ezért szükséges a megmunkálhatóság, a keménység, a kopásállóság és a méretstabilitás megfelelő kombinációja.
Ennek a szerszámnak az üregét használjaP20 és 718H előedzett formaacél. Az előedzett acél gyakorlati egyensúlyt biztosíthat a megmunkálási követelmények és a szervizteljesítmény között a fröccsöntő szerszámok építésénél.
A termékvásárlók számára fontos szempont, hogy az anyagspecifikációkat a tényleges feldolgozási követelményekkel együtt vegyék figyelembe. Az öntött gyanta, a várható gyártási mennyiség, a ciklus feltételei, a karbantartási ütemterv és a szükséges mérettűrések mind befolyásolják a megfelelő szerszámkonfigurációt.
A 45# szénacél formaalap biztosítja az üreges alkatrészek tartóvázát. A merev és megfelelően összeszerelt formaalap segít megőrizni a szerszámelemek közötti igazodást az ismételt működés során.
Miért megfelelőek a PC és a PC+ABS anyagok?
A gyanta megválasztása fontos része a fröccsöntési folyamatnak, mivel a különböző műanyagok eltérő folyási, hűtési, zsugorodási és feldolgozási jellemzőket mutatnak. A formának ezért kompatibilisnek kell lennie a tervezett anyag- és feldolgozási feltételekkel.
Ezt a szerszámot arra terveztékPC és PC+ABS. A polikarbonát széles körben elismert műszaki hőre lágyuló műanyag, amely hasznos ütési és méretbeli jellemzőkkel rendelkezik. A PC+ABS a polikarbonát és az ABS tulajdonságait egyesíti, és az adott összetételtől függően eltérő egyensúlyt biztosít a feldolgozhatóság és a mechanikai teljesítmény között.
A gyártóknak továbbra is a pontos gyantaminőséget kell kiválasztaniuk a termékleírásaik és a vonatkozó vizsgálati követelmények szerint. A befecskendezési hőmérsékletet, a szerszám hőmérsékletét, a tartási nyomást, a hűtési időt és egyéb paramétereket gyártási kísérletekkel kell meghatározni, nem pedig kizárólag az anyagcsaládból feltételezni.
- A forma érvényesítése előtt ellenőrizze a gyanta pontos minőségét.
- Tekintse át a gyantagyártó által javasolt feldolgozási ablakot.
- Ellenőrizze a zsugorodási jellemzőket, ha a végső méretek kritikusak.
- A töltési és hűtési viselkedés ellenőrzése próbaöntéssel.
- A gyártási paramétereket dokumentálja az ismételhető gyártás érdekében.
Hogyan hat az üreges polírozás az öntött termékre?
Az üreg felülete közvetlenül az öntött műanyag alkatrész felületére kerül. Következésképpen a megmunkálási nyomok, a polírozás minősége és a helyi felületi egyenetlenségek befolyásolhatják a kész sisakhéj megjelenését.
Ez a forma aRa 0,8 finomra polírozott üregfelület. Az ellenőrzött felületkezelés segíthet csökkenteni a látható megmunkálási nyomokat, és támogatja a formázás utáni tisztább megjelenést.
A felületkezelés a formázásnál is lényeges. A geometriától és a gyantától függően a simább üreg segíthet csökkenteni a nem kívánt ellenállást az alkatrészleadás során. A formázási teljesítmény értékelésekor azonban figyelembe kell venni a huzatszögeket, az ejektor kialakítását, a hűtési feltételeket és a formázási paramétereket is.
A sisakhéjakat kereskedelmi mennyiségben gyártó gyártók számára az egyenletes kozmetikai minőség csökkentheti a szükségtelen utófeldolgozás szükségességét, és elősegítheti a gyártási tételek egységes megjelenésének megőrzését.
Hogyan támogatja a forma az ismételt gyártást?
Az elméleti penészélettartam fontos specifikáció a gyártási kapacitás tervezésekor. Ennek a szerszámnak a megadott élettartama kb300 000-500 000 lövés.
Ezt a számot referenciaként kell kezelni, nem pedig garantált gyártási számként minden működési körülmény között. A tényleges élettartamot befolyásolhatja a gyanta összetétele, a koptató adalékok, a befecskendezési nyomás, a ciklus gyakorisága, az üzemi hőmérséklet, a karbantartás minősége, a tisztítási eljárások és a gép általános működése.
A szerszámok teljesítményének fenntartása érdekében a gyártóknak gyakorlati karbantartási rutint kell kialakítaniuk, amely magában foglalja:
- Az üreg és az elválasztó felületek tisztítása ütemezett gyártási folyamatok után.
- Mozgó és illeszkedő alkatrészek ellenőrzése rendellenes kopás szempontjából.
- A hűtőcsatornák szennyeződésének vagy korlátozott áramlásának ellenőrzése.
- Szükség esetén a megfelelő kenés fenntartása.
- Gyártási ciklusok és karbantartási tevékenységek rögzítése.
- Az öntött termék ellenőrzése a méret- vagy felületváltozás korai jelei szempontjából.
Az ilyen megelőző gyakorlatok megkönnyíthetik a szerszámok állapotának nyomon követését, és segíthetnek a gyártóknak azonosítani a lehetséges problémákat, mielőtt azok egy nagy gyártási tételt érintenének.
Milyen minőségi tényezőket kell értékelniük a gyártóknak?
A professzionális fröccsöntő szerszám-beszállítónak képesnek kell lennie mind a szerszámspecifikáció, mind az érvényesítési folyamat megvitatására. A vásárlók több mérhető kritérium alapján is értékelhetik a sisakformát, nem pedig az általános leírásokra hagyatkoznak.
Az üreg pontossága
Az üregnek következetesen kell reprodukálnia a jóváhagyott terméktervet. A kritikus méreteket a tervezési szakaszban azonosítani kell, és az ellenőrzés során ellenőrizni kell.
Anyag- és acélspecifikáció
A szállítónak egyértelműen meg kell adnia az üreges acélt és a formaalap anyagát, hogy a vevők megértsék a várható szerszámkonfigurációt.
Felületi minőség
A polírozási követelményeket előre meg kell állapodni, különösen akkor, ha a sisakhéjon látható külső felületek vannak, amelyek egységes kozmetikai megjelenést igényelnek.
Próbaformázás
A próbainjektálás lehetőséget ad a töltés, a formázás, a felület megjelenése, a méretkonzisztencia, valamint a forma és a kiválasztott fröccsgép közötti kölcsönhatás értékelésére.
Gyártási élettartam
A várható lövésszámot a vevő tervezett gyártási mennyiségéhez viszonyítva kell figyelembe venni. Ez segít meghatározni, hogy a szerszámkonfiguráció megfelel-e a tervezett gyártási ciklusnak.
Mit kell megerősítenie a vásárlóknak rendelés előtt?
Vásárlás előtt aPC ABS Anti Riot sisak befecskendező forma, a beszerzési csapatoknak teljes termék- és gyártási információkat kell biztosítaniuk a formaszállító számára. A világos technikai kommunikáció megakadályozhatja az elkerülhető szerszámmódosításokat a projekt későbbi szakaszában.
| Vevői követelmény | Megerősítendő információ |
|---|---|
| Terméktervezés | 3D modell, 2D rajzok, méretek, tűrések és kritikus jellemzők |
| Műanyag Anyag | PC, PC+ABS vagy pontos gyanta minőségű |
| Gyártási mennyiség | Várható havi vagy éves termelés |
| Injekciós gép | A gép mérete, a befecskendezési kapacitás, a forma méretei és a befogási követelmények |
| Megjelenés | Megkövetelt üregkikészítés és látható felületi minőség |
| Ellenőrzés | Méretvizsgálati és próbaformázási követelmények |
| Szerszámélet | Várható gyártási ciklusok és karbantartási feltételek |
Egy kínai beszállítóval vagy gyártóval együttműködő tengerentúli vásárló számára ezek a részletek különösen értékesek, mert a gyártás megkezdése előtt közös műszaki referenciát hoznak létre. A termékrajzokat, jóváhagyott mintákat, gyantaspecifikációkat és ellenőrzési szabványokat a szerszámozási projekt részeként dokumentálni kell.
Gyakran Ismételt Kérdések
Mi az a PC ABS Anti Riot Helmet fröccsöntő forma?
Ez egy dedikált fröccsöntő eszköz, amelyet lázadásgátló sisak külső héjának gyártására használnak műszaki műanyagokból, például PC-ből és PC+ABS-ből. Az öntőforma határozza meg az öntött héj geometriáját és felületét a fröccsgyártás során.
Hány üreg van ennek a sisakformának?
A leírt szerszámok együreges integrált homorú betétszerkezetet használnak, amely minden fröccsöntési ciklushoz egy öntőüreget biztosít.
Milyen acélt használnak az üreghez?
Az üreg P20 és 718H előedzett formaacélt, míg a formaalap 45# szénacélt használ.
Mi az üreg felületi kiképzése?
Az üreg finomra polírozott körülbelül Ra 0,8-ra, ami sima és egyenletes formázott héjfelületet biztosít.
Mennyi a várható élettartam?
A megadott elméleti élettartam körülbelül 300 000-500 000 lövés. A tényleges élettartam az anyagválasztástól, a formázási körülményektől, a karbantartástól, a gyártás gyakoriságától és egyéb működési tényezőktől függ.
PC+ABS használható ezzel a formával?
Igen. A formát PC és PC+ABS anyagokhoz egyaránt tervezték. A pontos gyantaminőséget és a fröccsöntési paramétereket a tervezési és próbagyártás során meg kell erősíteni.
Végső megfontolások
A fröccsöntött sisakhéj teljesítménye a szerszámok pontosságával és megfelelőségével kezdődik. APC ABS Anti Riot sisak befecskendező formaegyesíti az együregű integrált homorú betétszerkezetet, a P20 és 718H előedzett üreges acélt, a 45# szénacél formaalapot, az Ra 0,8 üreges polírozást, valamint a PC és PC+ABS anyagokkal való kompatibilitást. A 300 000 és 500 000 lövés közötti elméleti élettartama praktikus szerszámspecifikációvá teszi, amelyet figyelembe kell venni az ismételt gyártás tervezésekor. A formabeszállítókat összehasonlító gyártók számára a leghasznosabb értékelésnek tartalmaznia kell az üregszerkezetet, az acél kiválasztását, a felületi követelményeket, a próbaformázást, az ellenőrzési szabványokat, a gépek kompatibilitását és a hosszú távú karbantartást. Ha új sisakszerszámozási projektet tervez, vagy gyártásorientált szerszámmegoldásra van szüksége, tudjon meg többet a PC ABS Anti Riot sisak befecskendező formáról éslépjen kapcsolatba velünkhogy megvitassák termékrajzait, anyagszükségleteit, gyártási mennyiségét és testreszabott szerszámszükségleteit.